Artykuł sponsorowany
Od modelu 3D do czytelnego reliefu — co trzeba ustalić przed obróbką plexi i PCV
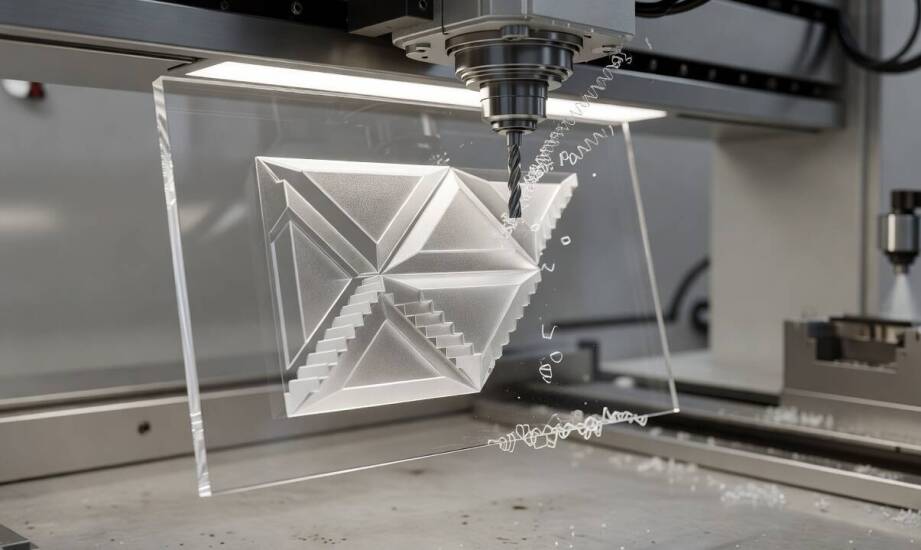
Ten sam model przestrzenny potrafi zachować się zupełnie inaczej w zależności od obrabianego materiału. Przeniesienie projektu na fizyczną płytę wymaga uwzględnienia specyfiki surowca już na wczesnym etapie programowania maszyny. Frezowanie twardej plexi PMMA daje zazwyczaj czytelny efekt z ostrymi krawędziami. Uruchomienie tego samego pliku na miększej płycie PCV często prowadzi do powstania poszarpanych powierzchni lub utraty najdrobniejszych detali. Taka różnica wynika ze złego dopasowania narzędzi i głębokości cięcia do właściwości termicznych konkretnego tworzywa. PMMA wykazuje większą kruchość, natomiast polichlorek winylu łatwo mięknie pod wpływem temperatury generowanej przez obracający się frez.
Przeczytaj również: Gdy wycena trafia do akt: status, obowiązki i skutki opinii biegłego sądowego
Przygotowanie plików i dobór parametrów obróbki
Operator frezarki CNC potrzebuje kompletnych danych wejściowych, aby uniknąć błędów podczas pisania ścieżek narzędziowych. Podstawę stanowi trójwymiarowa siatka wyeksportowana do uniwersalnego formatu STL lub STEP. Oprócz samego pliku konieczne jest podanie dokładnej skali modelu, wskazanie stref o różnej głębokości reliefu oraz określenie docelowej grubości płyty bazowej. Precyzyjne zdefiniowanie tych wartości chroni przed sytuacją, w której zaplanowany wzór okazuje się zbyt płytki albo narusza strukturę materiału na wylot. Oczekiwany poziom odwzorowania detali determinuje z kolei wybór optymalnej strategii pracy wrzeciona.
Przeczytaj również: Jakie są najczęstsze pytania dotyczące kursu opiekuna dziecięcego w Krakowie?
Zbyt drobna geometria potrafi zniknąć po frezowaniu, ponieważ ostrze nie dociera w zakamarki mniejsze niż jego własna średnica. Agresywne skalowanie projektu wymusza szybszą pracę wrzeciona, co zwiększa ryzyko mikropęknięć w PMMA oraz powstawania nierówności na krawędziach elastycznego PCV. Przykładowe parametry obróbki dla plexi mogą oscylować w granicach 15 000–25 000 obrotów na minutę przy posuwie rzędu 600–2000 mm/min i głębokości skrawania 0,3–0,5 mm. Podane wartości stanowią jednak wyłącznie punkt wyjścia i zawsze zależą od specyfiki frezu, sztywności maszyny oraz grubości obrabianej płyty. W przypadku PCV posuw bywa wyższy, ale operator musi stale kontrolować nagrzewanie się strefy cięcia, aby zapobiec topieniu się wiórów i zaklejaniu ostrza.
Przeczytaj również: Kiedy ta sama woda potrzebuje innego układu odmanganiania w domu, wodociągu i przemyśle
Wydajne tworzenie trójwymiarowych płaskorzeźb ułatwia zastosowanie odpowiednio wyprofilowanych końcówek. Do zaawansowanych reliefów używa się najczęściej frezów kulowych, które gwarantują bardzo płynne przejścia między kolejnymi warstwami tworzywa. Strategia zgrubna zakłada zebranie największego nadmiaru materiału masywniejszym narzędziem o płaskim czole. Ścieżka wykańczająca dopracowuje następnie najdrobniejsze krzywizny za pomocą frezu o mniejszej średnicy. Przezroczyste materiały wymagają stosowania ostrych narzędzi jedno- lub dwuostrzowych, co poprawia odrywanie wióra i minimalizuje tarcie.
Zastosowanie reliefów i kluczowy etap postprocessingu
Obróbka numeryczna pozwala tworzyć spersonalizowane elementy przestrzenne dla wielu nowoczesnych branż. Przedsiębiorstwa wykorzystują frezowane detale w produkcji zaawansowanych tablic informacyjnych, standów reklamowych czy elementów wystroju wnętrz. Trójwymiarowy wzór wycięty w przezroczystej plexi lub matowym PCV dodaje bryle wizualnej głębi, świetnie eksponując formę logotypu. Spółka MURGRABIA dostarcza na rynek różnego rodzaju płyty tworzywowe oraz realizuje ich obróbkę mechaniczną dla sektora b2b. Świadcząc usługi dla firm produkcyjnych, przedsiębiorstwo stawia na powtarzalność skomplikowanych kształtów oraz wysoką jakość obrabianych krawędzi. Zlecając grawer 3D w Szczecinie, warto pamiętać, że finalny efekt estetyczny zależy od prawidłowego poprowadzenia ścieżek wykańczających na maszynie.
Zdjęcie detalu ze stołu próżniowego nie kończy procesu technologicznego. Świeżo sfrezowana powierzchnia wymaga bardzo starannego odpylenia sprężonym powietrzem. Zalegające w mikroszczelinach drobiny szybko matowią przezroczyste tworzywa, zaburzając rozpraszanie światła. Odpowiednio przeprowadzone polerowanie krawędzi decyduje o tym, czy relief wygląda czysto podczas ekspozycji. W zakładach przetwórstwa tworzyw stosuje się często polerowanie płomieniowe, które delikatnie nadtapia zewnętrzną warstwę materiału, nadając jej szklisty połysk. Alternatywą pozostaje obróbka mechaniczna papierami ściernymi o gradacji od 400 do 2000, zwieńczona użyciem pasty polerskiej. Brak tego etapu sprawia, że nawet poprawnie wycięty wzór traci swój reprezentacyjny charakter.
Przenoszenie cyfrowych modeli 3D na rzeczywiste płyty z polimerów wymaga znalezienia balansu między szczegółowością a opłacalnością obróbki. Skomplikowany projekt warto uprościć w przypadku masowej produkcji seryjnej, gdzie priorytetem pozostaje wysoka powtarzalność i optymalizacja czasu pracy wrzeciona. Nadmierne nagromadzenie drobnych wgłębień mocno wydłuża cykl i podnosi ryzyko wystąpienia wad powierzchniowych. Utrzymanie pełnej, skomplikowanej geometrii ma sens wtedy, gdy realizowany element stanowi pojedyncze zamówienie o charakterze wizerunkowym. Właściwe rozpoznanie ograniczeń narzędzi oraz zachowania wybranego tworzywa gwarantuje czytelność trójwymiarowego wzoru w każdej skali.
Kategorie artykułów
Polecane artykuły

Rola plików cookies w personalizacji oferty sklepu internetowego

Jak działa fartuch skórzany podczas spawania i jakie daje korzyści?

Profesjonalne nasiona warzyw – jak dbać o rośliny, aby uzyskać najlepsze plony?
